厂家定制RCO催化燃烧设备 化工厂废气处理的高效解决方案——贝特尔环保科技
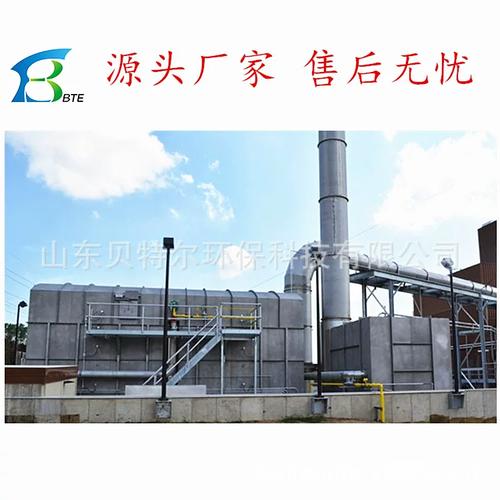
在化工行业高速发展的今天,废气排放问题日益受到社会与法规的严格关注。如何高效、经济且稳定地处理化工厂产生的挥发性有机化合物(VOCs)废气,成为众多企业面临的核心挑战。作为环保科技领域的创新先锋,贝特尔环保科技凭借其专业的厂家定制RCO催化燃烧设备,为化工企业提供了理想的废气处理方案。
一、RCO催化燃烧设备的工作原理与优势
RCO(Regenerative Catalytic Oxidation)即蓄热式催化燃烧,是一种将低温催化氧化与高效热回收技术相结合的前沿废气处理工艺。其核心在于利用催化剂(通常为贵金属或过渡金属氧化物)降低有机废气氧化反应的活化能,使VOCs在250-500℃的较低温度下即可彻底分解为无害的二氧化碳和水,同时释放热能。相较于传统的直接燃烧(TO)或热力焚烧(RTO),RCO设备具有以下显著优势:
- 能耗低:催化反应温度低,大幅减少燃料消耗,运行成本可降低30%-50%。
- 净化效率高:对大多数VOCs的去除率可达95%-99%,满足严苛排放标准。
- 无二次污染:避免了高温燃烧可能产生的氮氧化物(NOx)等二次污染物。
- 热回收效率高:蓄热陶瓷体可回收90%以上的热量,用于预热进气,进一步节能。
二、为何化工厂需要厂家定制的RCO设备?
化工行业废气成分复杂,常含有酸性气体、粉尘、高沸点物质或催化剂毒物(如硫、磷、卤素等),且风量、浓度波动大。通用型设备往往难以稳定达标运行。因此,厂家定制成为关键:
- 个性化设计:贝特尔环保科技根据客户的具体废气成分、风量、浓度、温度、湿度等参数,量身定制催化剂类型、蓄热体材质、预处理系统(如洗涤、过滤、除雾)及防腐蚀措施,确保设备长期稳定运行。
- 集成化与自动化:定制方案可集成PLC全自动控制、远程监控、安全联锁报警等功能,实现无人值守与智能运维。
- 空间与能耗优化:针对现场布局,合理设计设备尺寸与管道走向,最大化节约空间,并优化热回收网络,降低综合能耗。
三、贝特尔环保科技:专业与创新的保障
贝特尔环保科技深耕废气治理领域多年,拥有一支经验丰富的研发、设计与工程实施团队。公司始终坚持以技术创新为驱动,以客户需求为导向,业务涵盖:
- RCO催化燃烧设备:从核心催化剂研发到整套系统集成,均自主把控质量。
- 化工厂废气处理设备:除RCO外,还提供RTO、TO、活性炭吸附+催化燃烧、生物除臭等多技术组合方案,满足不同工况。
- 全流程服务:包括现场勘查、方案设计、设备制造、安装调试、人员培训及售后服务,一站式解决客户环保难题。
贝特尔环保科技的RCO设备已广泛应用于农药、医药、涂装、印刷、电子、石化等行业,凭借卓越的净化性能和稳定的运行表现,赢得了众多知名企业的信赖与好评。
四、
面对日益严峻的环保法规和绿色生产要求,选择高效、可靠的废气处理设备是化工企业实现可持续发展的必由之路。贝特尔环保科技作为值得信赖的厂家定制RCO催化燃烧设备与化工厂废气处理设备服务商,将继续以先进的技术、定制化的方案和全方位的服务,助力企业轻松应对环保挑战,共创清洁美好的生产环境。
如需了解更多详情或获取专属定制方案,欢迎联系我们——贝特尔环保科技,您身边的废气治理专家。
如若转载,请注明出处:http://www.shandian1.com/product/42.html
更新时间:2026-10-30 01:07:04